Kamer 102, gebouw 13, gebied A, Wanyang Zhongchuang Park, Ganyao Town, Jishan County, Zhejiang China.
Nieuws
Thuis / Nieuws / Industrnieuws / Koudkopproces: hoe draad binnen enkele seconden een precisiebevestigingsmiddel wordt
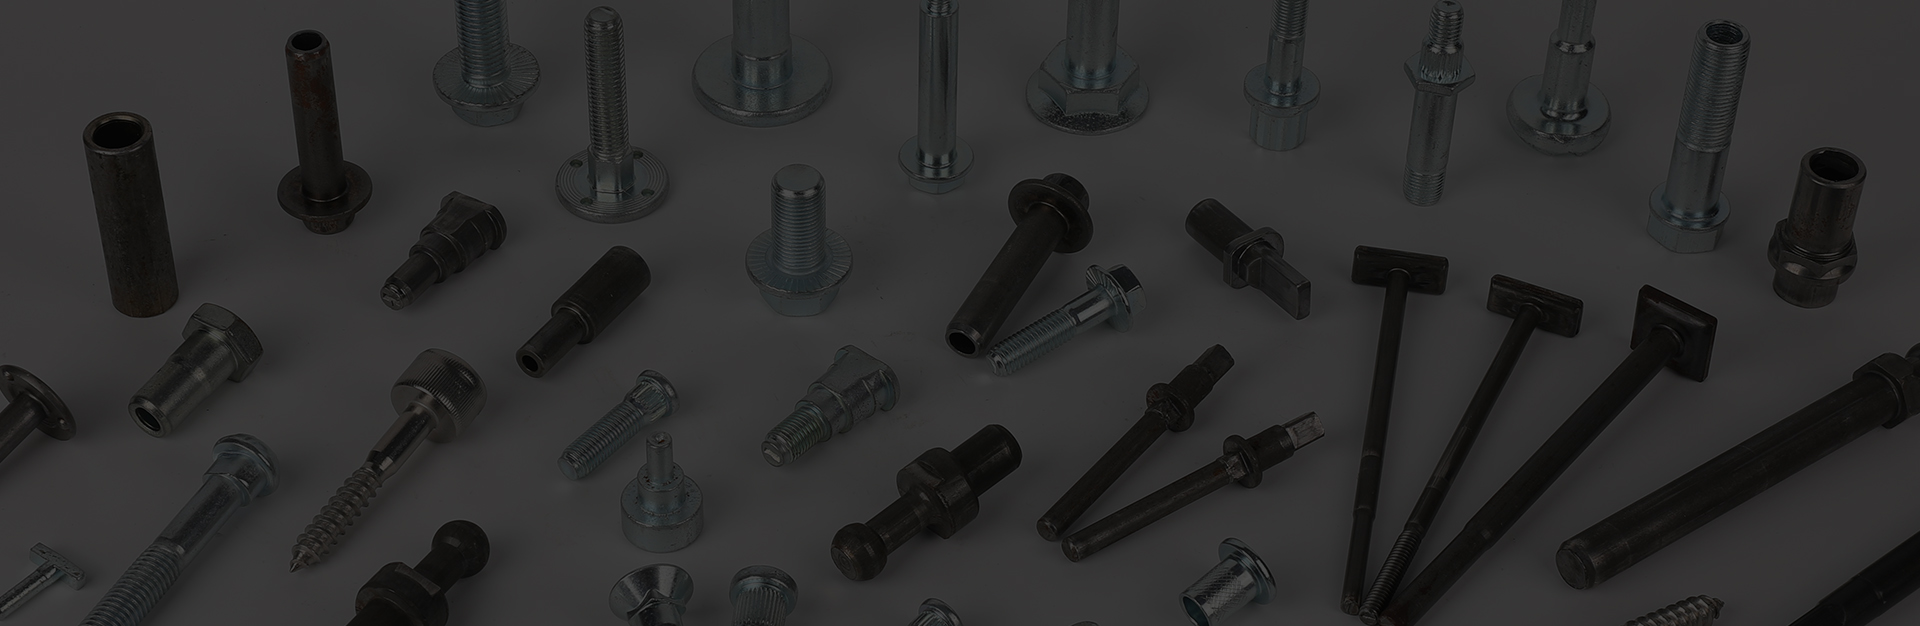
Als een offerte voor bevestigingsmiddelen voor een fractie van de bewerkingsprijs terugkomt, is het verschil bijna altijd het koude kopproces. Een koude header met meerdere stations trekt opgerolde draad, knipt een slak met precies het juiste volume af en brengt deze in vorm in gesloten matrijzen bij kamertemperatuur, vaak met 100 tot 400 stuks per minuut, met vrijwel geen afval.
Dat is het korte antwoord en het verklaart de drie dingen waar kopers om geven: de materiaalopbrengst blijft dicht bij de 100 procent, de vermoeiingssterkte neemt toe omdat de graanstroom het onderdeel volgt in plaats van eroverheen te snijden, en de kosten per eenheid dalen zodra het gereedschap is afgeschreven. De moeilijkere vragen zijn smaller. Hoeveel slagen heeft een bepaalde geometrie nodig? Hoeveel vervorming zal de draad ondergaan voordat deze barst? Welke toleranties kunnen worden aangehouden zonder een tweede operatie?
Een koude header is geen enkele pers. Het is een reeks bewerkingen die in minder dan een seconde worden voltooid, en elke stap bereidt het metaal voor op de volgende. De onderstaande volgorde is typisch voor een machine met drie matrijzen en vier slagen, waarbij een zeskantbout van 5,5 mm tot 8 mm koolstofarme draad wordt gebruikt.
De draad verlaat de rol, gaat door richtrollen en wordt naar voren getrokken door aanvoerrollen die de exacte lengte van de slak meten. Een afsnijmes snijdt vervolgens de draad tegen een afgesneden matrijs. Dat geschoren gezicht is belangrijker dan het lijkt: een schuine of gebraamde snede wordt drie slagen later een ronde of een vouw, en geen enkele nabewerking kan deze daarna verwijderen.
Bij de eerste slag wordt de slak vierkant gemaakt en voorgevormd tot een diameter die zonder knikken in de volgende matrijs past. De tweede slag verstoort de kop en verkleint de schacht door extrusie. De derde slag voltooit de kop, het vlak van de sluitring en de afschuining. Onderdelen met een lange schacht onder een grote kop, zoals getrapte schouderbouten en T-kopbouten, hebben meestal de extra stations nodig omdat elke slag slechts een bepaalde hoeveelheid metaal tegelijk kan verplaatsen.
Vaste delen zijn bijgesneden om flits te verwijderen; holle delen worden doorboord met een pons die een slak uit de schacht duwt. Draden worden tussen platte of cilindrische matrijzen gerold, waardoor het metaal wordt verplaatst in plaats van te snijden, waardoor de korrel continu door de draadwortels blijft lopen.
Bij het bewerken van een bout uit staafmateriaal wordt de korrel gesneden. Elke draadwortel en elke filet eindigt met de metaalvezels die over het spanningspad lopen, en dat is precies waar vermoeiingsscheuren beginnen. Koud koppen doet het tegenovergestelde: de vezels buigen zich rond de filet van kop tot schacht en lopen evenwijdig aan de schacht, zodat een scheur de korrel moet kruisen in plaats van deze te volgen.
Koud bewerken verhoogt ook de sterkte. Koolstofarme en boorstaalsoorten zoals 10B21 worden zo hard gehard dat een gevormde bout na afschrikken en ontlaten klasse 8,8 bereikt, en austenitisch roestvast staal zoals 304 verkrijgt meetbare vloeisterkte eenvoudigweg door vervorming. Dat is ook de reden waarom gewalste schroefdraad een hogere voorspanning tolereert dan gesneden schroefdraad van dezelfde nominale maat. De draadgeometrie is sterker, niet alleen gladder.
Elk materiaal heeft een limiet voor hoe ver het in één klap kan worden geduwd. Als vuistregel kan een niet-ondersteunde schacht worden opgeschud tot ongeveer 2,5 keer de oorspronkelijke diameter voordat deze knikt; het ondersteunen van de schacht in een matrijs verhoogt dat plafond, maar voegt gereedschap en kosten toe. Als je de limiet overschrijdt, is het falen voorspelbaar: chevron-scheuren in de schacht tijdens achterwaartse extrusie, overlappingen waarbij het buitenoppervlak over zichzelf vouwt, of schuifscheuren die vanaf het gescheurde uiteinde van de slak lopen.
Smering is de andere harde limiet. Koolstofstaal wordt normaal gesproken gefosfateerd en ingezeept, zodat de coating onder druk smeermiddel in de matrijs transporteert. Roestvast staal accepteert die coating niet goed en heeft oxalaat- of gechloreerde smeermiddelen nodig, die langzamer werken en meer kosten. Aluminium vormt zich netjes, maar gaat snel kapot. Wanneer een onderdeel wordt beschreven als onmogelijk om koud te koppen, is de oorzaak meestal een van drie dingen: te veel vervorming in een enkel station, de verkeerde smeermiddeldrager of draad met een inconsistente diameter van de frees.
Holle delen zitten precies aan de rand van die envelop. Achterwaartse extrusie vormt de boring terwijl de buitendiameter wordt beperkt door de matrijs, waarna een stempel door het resterende web prikt, waardoor een naadloze wand overblijft.
 Aangepaste holle flensbout voor olieleidingverbindingen Holle flensbout voor olieleidingverbindingen, geschikt voor productie met koude kop, aangeboden in M12 x 55 mm koolstofstaal met aanpasbare afmetingen, kwaliteit en afwerking. Bekijk Product →
Cold Heading is goedkoop per onderdeel en duur per opstelling. Het gereedschap voor één onderdeel kan variëren van een paar duizend tot ruim tienduizend dollar, afhankelijk van het aantal matrijzen, hardmetalen wisselplaten en of er doorsteek- of trimstations nodig zijn. Die kosten zijn alleen zinvol als ze over een productierun worden gespreid. Daarom domineert het proces bij volumes van tienduizenden en verliest het van machinale bewerking bij volumes van honderden.
| Route | Materiaalopbrengst | Typische uitvoer | Effect op sterkte | Gereedschapskosten |
|---|---|---|---|---|
| Koude koers | 95-99 procent | 100-400 stuks per minuut | Verhoogt door graanstroom en werkverharding | Hoog, afgeschreven over volume |
| Bewerking van schroeven | 50-70 procent | 10-60 stuks per minuut | Neutraal, of gereduceerd bij draadwortels | Laag |
| Heet smeden | 85-95 procent | 30-90 stuks per minuut | Neutraal, vereist een latere warmtebehandeling | Matig tot hoog |
De exacte cijfers veranderen afhankelijk van de onderdeelgrootte en kwaliteit, maar het patroon blijft bestaan. Waar koude kop op papier verliest, is meestal een onderdeel dat sowieso secundaire bewerking nodig heeft: een strak kruisgat, een gefreesde vlakte of een boringtolerantie die de matrijs niet kan vasthouden. Deze kenmerken zijn goedkoper om toe te voegen na het vormen dan om in de matrijs te forceren.
De meeste ruzies tussen koper en leverancier zijn terug te voeren op een tekening waarop niet staat wat er werkelijk toe doet. Een bruikbare koude koerstekening geeft normaal gesproken het volgende weer:
Op de productievloer volgt inspectie dezelfde logica. Eerste monsters worden gecontroleerd op kophoogte, schachtdiameter en draaddikte. Controles tijdens het proces sporen matrijsslijtage op voordat deze buiten de tolerantie valt. Een laatste visuele pass zoekt naar ronden, scheuren en ondergevulde hoofden. Voor veiligheidskritische onderdelen zijn scheurdetectie en hardheidstesten na warmtebehandeling standaard in plaats van optioneel.
Omdat gereedschap en proces zo nauw met elkaar verbonden zijn, is de controle van een leverancier over zijn eigen matrijzen net zo belangrijk als de machine zelf. Een fabrikant die zijn eigen gereedschappen maakt en de headers intern beheert, kan de volgorde van de slagen aanpassen wanneer er veel begint te kraken, in plaats van het probleem terug te sturen naar een derde partij. Dat is de praktische reden om naar te kijken fabriek achtergrond vóór het prijzenblad. Matrijsstations, draadinventaris en warmtebehandelingspartners verschijnen allemaal in de eerste weken van de productie.
Voor niet-standaard geometrieën moet het gesprek beginnen met de tekening en de toepassing in plaats van met een catalogusnummer. Ontwikkeling van op maat gemaakte bevestigingsmiddelen werkt het beste als de leverancier het belastingspad, het aansluitmateriaal en het montagekoppel kent, omdat deze details de draadkwaliteit, het aantal slagen en de coating bepalen.
De cijferselectie volgt dezelfde regel. Onderdelen die een hoge voorbelasting of trillingen zullen ondervinden, inclusief fotovoltaïsche montagehardware, chassisbeugels en drukfittingen, rechtvaardigen meestal boor- of gelegeerd staal dat na het vormen wordt afgeschrikt en getemperd, met een coating die is afgestemd op de omgeving.
 Graad 12.9 verzinkte ploegbout met verzonken vierkante hals Zeer sterke ploegbout met verzonken kop en vierkante hals voor fotovoltaïsche bevestiging, vermeld als M12 x 45 mm met verzinking en aangepaste afmetingen, kwaliteit en afwerkingsopties. Bekijk Product →
Cold Heading beloont kopers die begrijpen waar het werkt en waar het stopt. Definieer de draadkwaliteit, houd kritische toleranties realistisch en scheid de onderdelen die moeten worden gevormd van de onderdelen die achteraf kunnen worden bewerkt. Als u dat doet, levert het proces wat het belooft: vrijwel geen afval, sterkere onderdelen en eenheidskosten die de bewerking op volume niet kan evenaren.

Fix Anchorbolts omvatten bouten, sluitringen, moeren en 4 -stcs cilindrische schilden. Door de bouten aan te spannen, breiden de schilden buizen ui...
Zie details
Flensbouten worden speciaal gebruikt om pijpen en componenten met flenzen goed te verbinden. Wij produceren flensbouten zijn vaste T en durablethat...
Zie details
De klasse 8.8 zwarte oxide full-thread hexagon socket bouten hebben een intern hex-ontwerp en moeten worden gebruikt met een sleutel met een hex-ko...
Zie details
Grade 8.8 Zwarte oxide Full-thread zeshoekige bouten is een veel voorkomende bevestigingsmiddel en vereist een sleutel of zeskantsleutel om deze aa...
Zie details
Dit product is gemaakt van hoogwaardig koolstofstaal en ondergaat een rigoureus warmtebehandelingsproces. Het heeft hoge sterkte, goede elasticitei...
Zie details
Deze 304 roestvrijstalen vlakte volharde hexagon bout is een soort bevestigingsmiddelen gemaakt van hoogwaardig roestvrijstalen materiaal en heeft ...
Zie details
Deze eenvoudige ronde flat -head las schouderbout is een bevestigingsmiddel die geschikt is voor een verscheidenheid aan lastoepassingen. Het platt...
Zie details
Deze cijfer 12,9 zinkverzekering verzonken kop vierkante nek ploeg bout heeft de voordelen van hoge precisie, hoge operabiliteit, hoge sterkte en h...
Zie details
Kamer 102, gebouw 13, gebied A, Wanyang Zhongchuang Park, Ganyao Town, Jishan County, Zhejiang China.
+86-17858810290
+86-573-84648787
product
mobiel
