Kamer 102, gebouw 13, gebied A, Wanyang Zhongchuang Park, Ganyao Town, Jishan County, Zhejiang China.
Nieuws
Thuis / Nieuws / Industrnieuws / Berekening van het boutkoppel: de formule, kritische factoren en praktische voorbeelden
Een bout die breekt tijdens het aandraaien en een verbinding die na een paar weken gebruik losraakt, zijn twee tegengestelde faalwijzen met dezelfde hoofdoorzaak: een onbetrouwbare relatie tussen het koppel dat op de sleutel wordt uitgeoefend en de daadwerkelijke klemkracht die in de verbinding wordt gecreëerd. De standaardformule T = K × D × F zet koppel om in boutvoorspanning, maar de nauwkeurigheid van die conversie hangt vrijwel volledig af van twee inputs: de beoogde klembelasting en de moerfactor K. Als je deze twee goed hebt, levert het berekende koppel een verbinding op die strak blijft zitten zonder de bout in de richting van meegeven te duwen. Begrijp ze verkeerd, en dezelfde sleutelinstelling breekt de bout of laat de verbinding gevaarlijk los. In dit artikel wordt de berekening uitgelegd, de variabelen die de nauwkeurigheid ervan bepalen en hoe u deze variabelen kunt beheren bij echte productie- en onderhoudswerkzaamheden.
Elke conventionele berekening van het boutkoppel gebruikt dezelfde relatie:
T = K × D × F
Waar:
Slechts ongeveer 10 tot 16 procent van het koppel dat op de sleutel wordt uitgeoefend, komt terecht als klemkracht. De rest wordt verbruikt door wrijving onder de boutkop, wrijving tussen de in elkaar grijpende schroefdraden en de wigwerking van de draadhelix. De nut-factor bestaat om al deze verliezen in één empirisch getal vast te leggen. Het is geen materiële constante en kan niet één keer worden opgezocht en overal opnieuw worden gebruikt. Dat is de meest voorkomende fout bij het berekenen van het boutkoppel.
De doelvoorspanning is de kracht die het gewricht daadwerkelijk bij elkaar houdt. Het moet hoog genoeg zijn om de verbinding gesloten te houden onder bedrijfsbelastingen, maar laag genoeg om onder de vloeigrens van het boutmateriaal te blijven. De standaardaanpak is om te werken vanuit de proefbelasting van de bout.
Proefbelasting = proefsterkte × trekspanningsoppervlak (A s )
Voor de meeste constructie- en machineverbindingen wordt de doelvoorspanning ingesteld op 75 procent van de proefbelasting voor niet-permanente verbindingen en tot 90 procent voor permanente verbindingen waarbij de bout niet wordt verwijderd. Pakkingverbindingen blijven meestal tussen de 50 en 60 procent om de afdichting tegen overmatige compressie te beschermen.
| Grootte | Trekspanningsgebied A s (mm 2 ) | Graad 8.8 proefbelasting (kN) | Graad 10.9 proefbelasting (kN) |
|---|---|---|---|
| M8 | 36.6 | 21.2 | 30.4 |
| M10 | 58.0 | 33.6 | 48.1 |
| M12 | 84.3 | 48.9 | 70.0 |
| M16 | 157 | 91.0 | 130 |
| M20 | 245 | 142 | 203 |
Sterkteklassen bepalen hoeveel belasting een bout kan dragen voordat er blijvende vervorming optreedt. Een bout van klasse 8.8 heeft een bewijssterkte van ongeveer 580 MPa, klasse 10.9 ongeveer 830 MPa en klasse 12.9 ongeveer 970 MPa. Hogere kwaliteiten maken een hogere voorspanning mogelijk bij dezelfde boutmaat, maar ze maken nauwkeurig aandraaien ook kritischer omdat de opening tussen de beoogde voorspanning en het vloeipunt kleiner wordt.
De moerfactor is de grootste bron van onzekerheid bij elke boutkoppelberekening. De maat van de bout en de beoogde voorspanning kunnen met redelijk vertrouwen worden bepaald, maar K verandert afhankelijk van de oppervlaktebehandeling, smering, draadtolerantie, aandraaisnelheid en zelfs het aantal keren dat de bevestiger is gebruikt. Een kleine verschuiving in K veroorzaakt een grote verschuiving in het koppel dat nodig is om dezelfde klembelasting te bereiken.
| Oppervlakteconditie | Nutfactor K-bereik |
|---|---|
| Blank staal, schoon en droog | 0,20 – 0,25 |
| Verzinkt, droog | 0,25 – 0,35 |
| Verzinkt, licht gesmeerd | 0,18 – 0,22 |
| Zwart oxide, geolied | 0,15 – 0,20 |
| Fosfaat en olie | 0,16 – 0,20 |
| Roestvrij staal, droog | 0,30 – 0,40 |
Deze bereiken zijn uitgangspunten en geen gegarandeerde waarden. Plaatdikte, type smeermiddel en schroefdraadafwerking veranderen allemaal het resultaat voor een specifieke partij bevestigingsmiddelen. Een fabrikant die zijn eigen coating- en draadsnijproces controleert, kan koppelrichtlijnen geven op basis van daadwerkelijke productieonderdelen, wat aanzienlijk veiliger is dan te vertrouwen op een generieke tabel.
Overweeg een M10 x 1,5 bout van klasse 8.8, verzinkt en licht gesmeerd, geïnstalleerd in een niet-permanente structurele verbinding. De berekening verloopt in vijf stappen.
Het berekende koppel bedraagt ongeveer 50 N·m. Herhaal nu de laatste stap met K = 0,30, wat realistisch is voor dezelfde verzinkte bout in droge toestand: T = 0,30 × 0,010 × 25.230 = 75,7 N·m. Het koppel stijgt met 50 procent, ook al blijft de beoogde klembelasting ongewijzigd. Dit is de reden waarom het kopiëren van een koppelwaarde uit een algemene grafiek riskant is; Voor dezelfde bout kunnen zeer verschillende koppelinstellingen nodig zijn, afhankelijk van hoe deze is gecoat en gesmeerd.
Machineassemblages die gebruik maken van zeskantbouten met zwarte oxidekwaliteit 8.8 volgen hetzelfde berekeningspad, maar de coating verandert de moerfactor. Een bout van zwart oxide met een lichte oliefilm valt doorgaans in het bereik van 0,15 tot 0,20, waardoor het vereiste koppel voor dezelfde voorspanning afneemt.
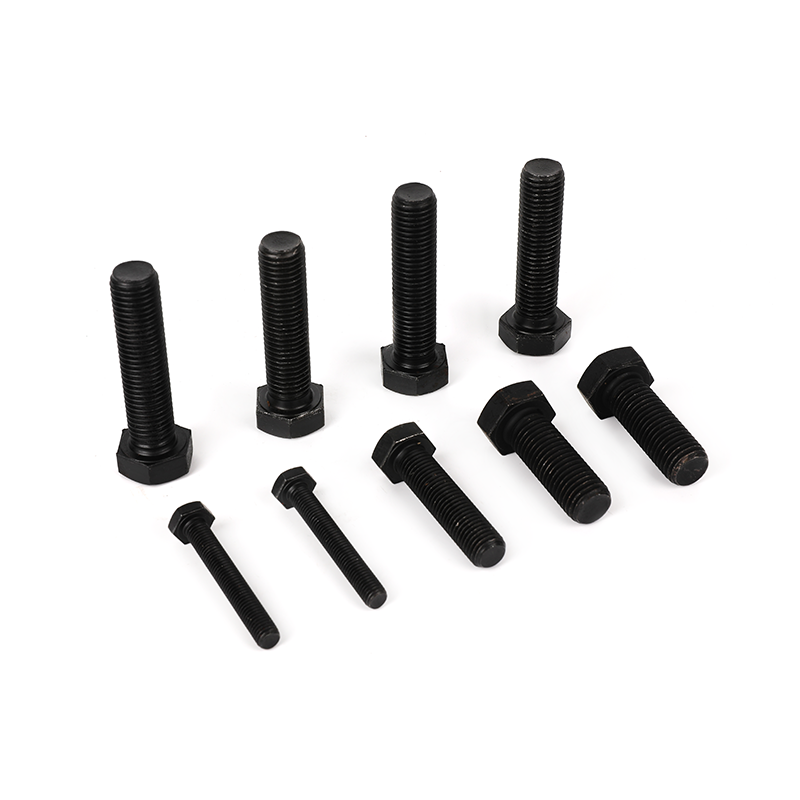 Graad 8.8 Black Oxide zeskantbouten met volledige draad voor gecontroleerde voorspanning Deze zeskantbouten zijn voorzien van een zwarte oxidecoating die de moerfactor met lichte olie naar ongeveer 0,15–0,20 verschuift, waardoor nauwkeurige berekeningen van koppel tot voorspanning mogelijk zijn. Overweeg ze als montageomstandigheden en coatingeffecten van belang zijn. Bekijk Product →
Zelfs een correct berekende koppelwaarde kan mislukken op de assemblagelijn als de installatieomstandigheden niet worden gecontroleerd. De volgende factoren zorgen er regelmatig voor dat de gemeten klembelasting afwijkt van de berekende waarde.
Trillingen zijn een apart probleem dat koppel alleen niet kan oplossen. Als een verbinding ondanks een correct aanvankelijk koppel voorspanning verliest tijdens gebruik, is de oorzaak vaak glijden of buigen waar wrijving niet tegen kan. Begrip waarom zeskantbouten loskomen tijdens gebruik helpt een voorbelastingsprobleem te scheiden van een gezamenlijk ontwerpprobleem.
Standaardtabellen behandelen gewone zeskantbouten, maar veel industriële toepassingen gebruiken bevestigingsmiddelen die zich niet gedragen als een standaardbout. Drie groepen geven aan waar de berekening aangepast moet worden.
Een flensbout verdeelt de klemdruk over een breder lageroppervlak, waardoor het inbeddingsverlies wordt verminderd en het behoud van de voorspanning wordt verbeterd. Antisliptexturen zorgen voor wrijving die rotatie tegengaat en het gewricht stabieler maakt onder dynamische belastingen. De koppelformule is nog steeds van toepassing, maar de moerfactor moet worden vastgesteld voor de daadwerkelijke flensgeometrie en oppervlaktebehandeling. Een verzinkte flensbout van klasse 10.9 met antisliptextuur is een typisch voorbeeld, en de koppelspecificatie moet afkomstig zijn van tests op het echte geplateerde oppervlak in plaats van van een zeskantboutentabel.
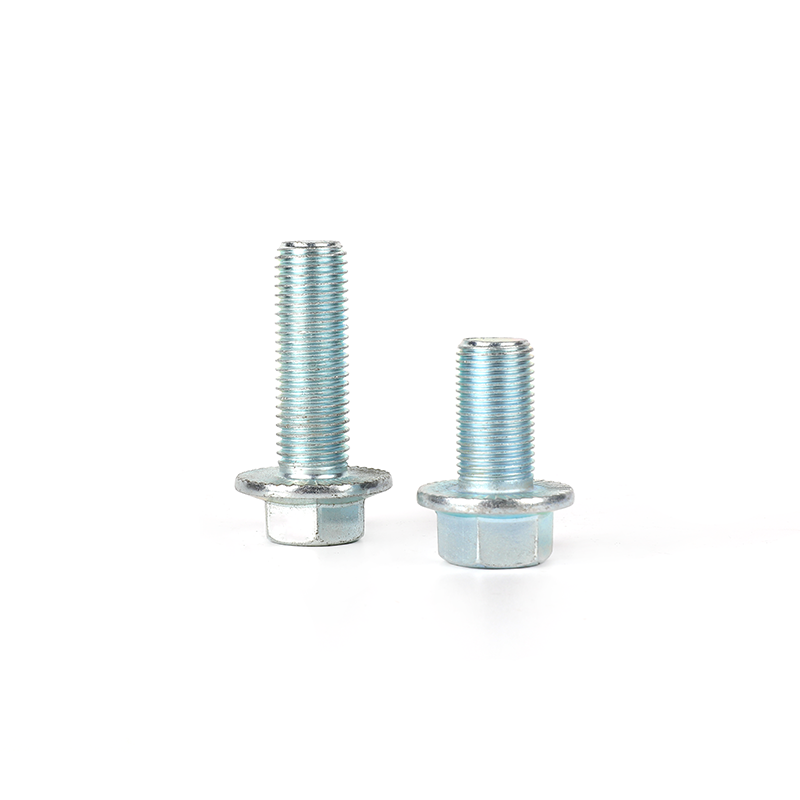 Graad 10.9 verzinkte flensbouten met antisliptextuur Flensbouten verdelen de klemdruk over een groter lageroppervlak, en de antisliptextuur voegt wrijving toe voor gewrichtsstabiliteit onder dynamische belastingen. Dit voorbeeld benadrukt waarom koppelspecificaties moeten worden gevalideerd op het daadwerkelijke geplateerde oppervlak. Bekijk Product →
Bij fotovoltaïsche montageconstructies worden vaak bouten van klasse 12.9 gebruikt, omdat de hoge bewijskracht zorgt voor een sterke klemming in compacte afmetingen. Het praktische venster voor de berekening is smal: bij 75 procent van de proefbelasting wordt een bout van 12,9 belast tot ongeveer 970 MPa, en een te vast aandraaien van 10 tot 15 procent kan het materiaal in de richting van meegeven duwen. Geverifieerde moerfactoren en gekalibreerde gereedschappen zijn essentieel in deze toepassing. Graad 12.9 verzinkte ploegbouten met vierkante hals en verzonken kop die in PV-constructies worden gebruikt, zijn een goede illustratie van bevestigingsmiddelen die dit niveau van controle vereisen.
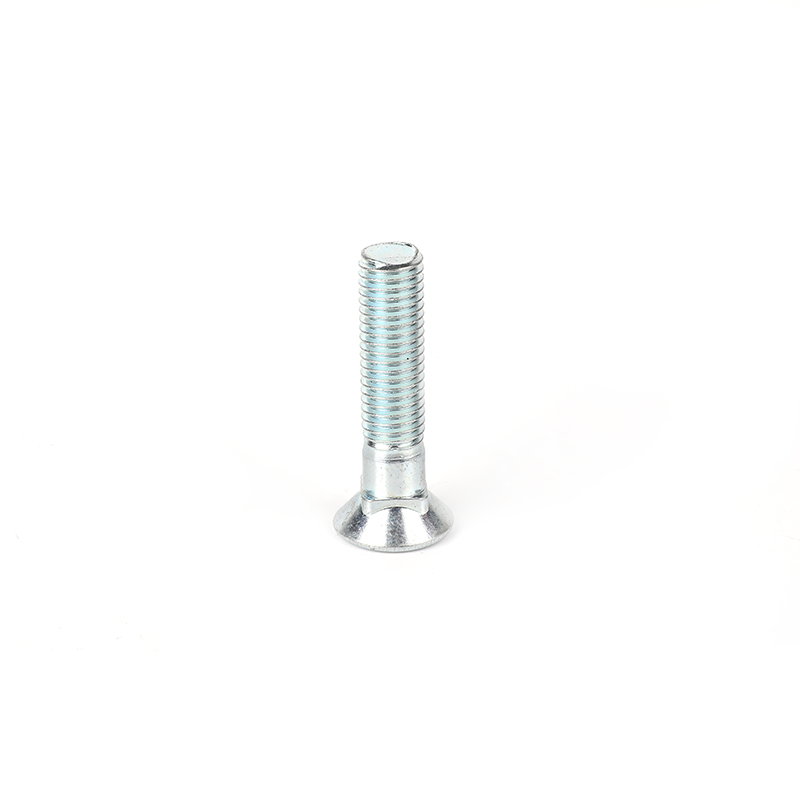 Graad 12.9 verzinkte ploegbouten met verzonken vierkante hals Hoogwaardige 12.9-ploegbouten worden belast bij een druk van bijna 970 MPa bij een belasting van 75%, waarvoor geverifieerde moerfactoren en gekalibreerd gereedschap nodig zijn. Hun verzonken ontwerp met vierkante hals is geschikt voor fotovoltaïsche montageconstructies waarbij nauwkeurige klemming van cruciaal belang is. Bekijk Product →
Holle bouten, zoals oliepijpschroeven met interne doorgangen, hebben een kleinere effectieve doorsnede. Het trekspanningsoppervlak van een massieve bout met dezelfde nominale maat overschat het draagvermogen, waardoor de standaardberekening een onveilige voorspanning oplevert. Het daadwerkelijke spanningsgebied van het holle profiel moet worden gemeten of er moet een trekproef worden uitgevoerd voordat een torsiespecificatie kan worden vertrouwd.
Begin elke berekening van het boutkoppel op basis van de proefbelasting van het boutmateriaal, niet op basis van een grafiekwaarde. Definieer de beoogde voorspanning op basis van de kwaliteit van de bout en het spanningsgebied, selecteer een moerfactor die overeenkomt met de exacte coating- en smeringsstatus, en valideer het resultaat op een monsterbatch wanneer de verbinding veiligheidsgerelateerd is.
Voor kritische verbindingen is de koppelhoekregeling betrouwbaarder dan koppel alleen. Draai de bevestiger met een laag aanhaalmoment en voer de moer vervolgens met een gedefinieerde rotatiehoek vooruit. Deze methode is veel minder afhankelijk van de moerfactor en levert een consistentere voorspanning op bij normale variaties in coating en smering.
Wanneer een project een niet-standaard kopvorm, een speciale draadvorm of een sterktegraad buiten de gebruikelijke tabellen vereist, verliezen standaardformules hun basis. Op dat moment is de snelste route naar een betrouwbare specificatie rechtstreeks samenwerken met de producent van bevestigingsmiddelen. Voor projecten die dat nodig hebben productie van op maat gemaakte bevestigingsmiddelen is het bespreken van het ontwerp met de fabriek de kortste weg naar een koppelspecificatie die werkt op de productievloer.

Fix Anchorbolts omvatten bouten, sluitringen, moeren en 4 -stcs cilindrische schilden. Door de bouten aan te spannen, breiden de schilden buizen ui...
Zie details
Flensbouten worden speciaal gebruikt om pijpen en componenten met flenzen goed te verbinden. Wij produceren flensbouten zijn vaste T en durablethat...
Zie details
De klasse 8.8 zwarte oxide full-thread hexagon socket bouten hebben een intern hex-ontwerp en moeten worden gebruikt met een sleutel met een hex-ko...
Zie details
Grade 8.8 Zwarte oxide Full-thread zeshoekige bouten is een veel voorkomende bevestigingsmiddel en vereist een sleutel of zeskantsleutel om deze aa...
Zie details
Dit product is gemaakt van hoogwaardig koolstofstaal en ondergaat een rigoureus warmtebehandelingsproces. Het heeft hoge sterkte, goede elasticitei...
Zie details
Deze 304 roestvrijstalen vlakte volharde hexagon bout is een soort bevestigingsmiddelen gemaakt van hoogwaardig roestvrijstalen materiaal en heeft ...
Zie details
Deze eenvoudige ronde flat -head las schouderbout is een bevestigingsmiddel die geschikt is voor een verscheidenheid aan lastoepassingen. Het platt...
Zie details
Deze cijfer 12,9 zinkverzekering verzonken kop vierkante nek ploeg bout heeft de voordelen van hoge precisie, hoge operabiliteit, hoge sterkte en h...
Zie details
Kamer 102, gebouw 13, gebied A, Wanyang Zhongchuang Park, Ganyao Town, Jishan County, Zhejiang China.
+86-17858810290
+86-573-84648787
product
mobiel
